تولید رگ مصنوعی
در این فناوری، پروتز رگ مصنوعی متخلخل از پلیتترافلوئورواتیلن (PTFE) با استفاده از فرایند اکستروژن و کشش حرارتی کنترلشده تولید میشود. طراحی و ساخت تجهیزات تخصصی در پژوهشگاه پلیمر و پتروشیمی ایران، امکان کنترل تخلخل و خواص مکانیکی محصول را فراهم کرده و زمینه را برای تولید پروتز عروق با خونسازگاری و عملکرد مناسب فراهم میسازد.
ساخت پروتز رگ مصنوعی با استفاده از پلیمرهای مهندسی مانند پلی تترافلورواتیلن و پلی اتیلن ترفتالات انجام میپذیرد. از این بین، پلی تترافلورواتیلن دارای مرتبه ی خون سازگاری بالاتری بوده و برای همودیالیز مناسب تر است. برای ساخت پروتز مناسب رگ مصنوعی که بصورت غشا میباشد، نیاز است تا ویژگیهای مهم از جمله خواص مکانیکی و تخلخل بگونهای طراحی شود تا رفتار مشابه رگ طبیعی بدن را داشته و ماندگاری پروتز و عملکرد آن در بهترین حالت ممکن برای بیمار باشد. عملکرد مناسب می تواند شامل، فیکس شدن پروتز در محل آن، قرار گرفتن سلولهای اندوتلیال بر روی سطح داخلی رگ مصنوعی پس از عمل جراحی، بسته نشدن یا عدم کاهش قطر رگ بر اساس ساز و کار لخته سازی باشد. بنابراین نیاز است تا رگ مصنوعی به حالت متخلخل ساخته شده باشد. از طرفی با توجه به ویژگیهای منحصر به فرد پلی تترافلورواتیلن که شامل پایداری حرارتی، شیمیایی و زیست/خون سازگار بودن آن جهت ساخت اینگونه پروتزها مورد استفاده قرار گرفت. فرایند این پلیمر با توجه ویژگیهای ذاتی آن نیازمند استفاده از تجهیزات بخصوصی است تا بتوان محیط تخلخل برای یک پروتز عروق مصنوعی ایجاد نمود. این تجهیزات در پژوهشگاه پلیمر و پتروشیمی ایران طراحی و ساخته شده است. برای دستیابی به این گونه ساختار متخلخل در پلیتترافلورواتیلن نیاز است طراحی مناسبی در بخش دستگاهی صورت پذیرد. برای فرایند پلی تترافلورواتیلن نیاز است تا با بکارگیری از یک افزودنی مناسب، تخلخل و فرایند اکستروژن محصول صورت پذیرد. سپس در ادامه با کشش در محفظه ی حرارتی با شرایط کنترل شده می توان به ساختار مناسب برای کاربرد رگ مصنوعی دست یافت. همچنین استاندارهای لازم برای محصول پروتز رگ مصنوعی مدون شده و در ادامهی این طرح بکار گرفته شد.
مراحل ساخت محصول بدین صورت است که: مواد اولیه شامل پودر تفلون به همراه برخی افزودنیها به عنوان عامل تخلخل زا مخلوط می گردد. سپس مواد به اکسترودر طراحی شده انتقال یافته و توسط سرعت عملیاتی کنترل شده در دمای بین 40 الی 250 درجه سانتیگراد بصورت یک تیوب در میآید.پس از خروج از اکسترودر، محصول وارد محفظه گرمایی می شود تا با کاهش ویسکوزیته روغن و افزودنیها، حین فرایند کشش، به صورت کاملا یکسان در سرتاسر نمونه باقی بماند و کیفیت نهایی محصول قابل قبول باشد. سپس محصول به محفظه حرارتی منتقل می شود. یکی از ایتمهای مهم در محفظه حرارتی حفظ یکنواختی دما در سرتاسر آن است (شکل 1 شمای این محفظه را نشان می دهد).
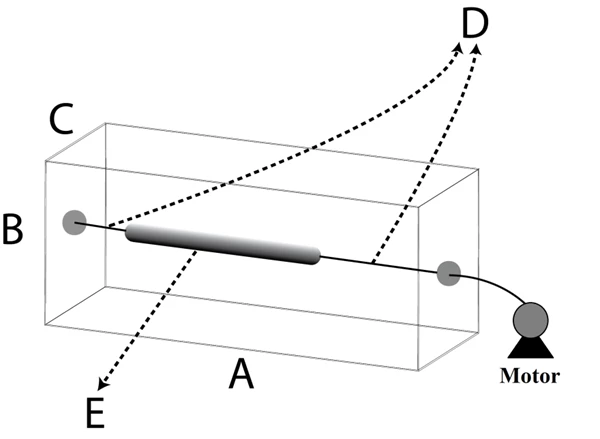
شمای محفظه
سپس نمونه وارد سیستم حرارتی با دمای 300 الی 38 درجه سانتی گراد می شود. این مرحله با ذوب تفلون موجب تثبیت ساختار و ممانعت از بازگشت به ابعاد اولیه می گردد. این مرحله با نام اصلاح حرارتی شناخته شده می شود. نهایتا نمونه برش داده می شود تا به اندازه مناسب برای ورود به بازار برسد. نمونه به دلیل آنکه در محیط بدن ایمپلنت می شود باید استریل شود . بنابراین این مرحله توسط پراکساید انجام می پذیرد. فراهم نمودن تجهیزات مورد نیاز برای استریل نیز بسیار مهم می باشد. برای این قسمت نیاز به طراحی بخش کوچکی با تهویه مناسب برای خروج گازها، وجود دارد. شایان ذکر است که تمام تجهیزات بسته بندی اعم از کارتن و کیسه های پلی اتیلن باید استریل شوند. نهایتا نمونه استریل شده در بسته بندی استریل قرار می گیرد و محصول پلمپ می گردد.
تجهیزات طراحی شده برای تولید پروتز رگ مصنوعی در شکل زیر نمایش داده شده است. اين تصویر مرحله شمش سازی و مخلوط مواد اولیه را نشان داده که باید در دما، فشار و زمان معین تولید گردد.
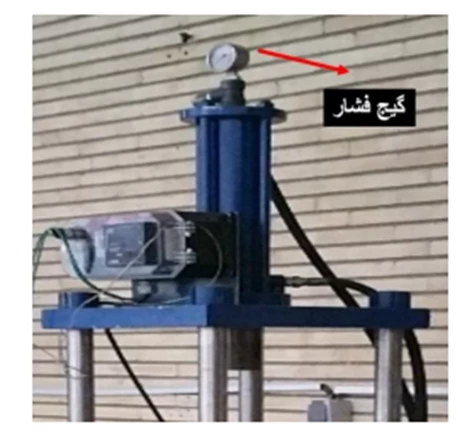
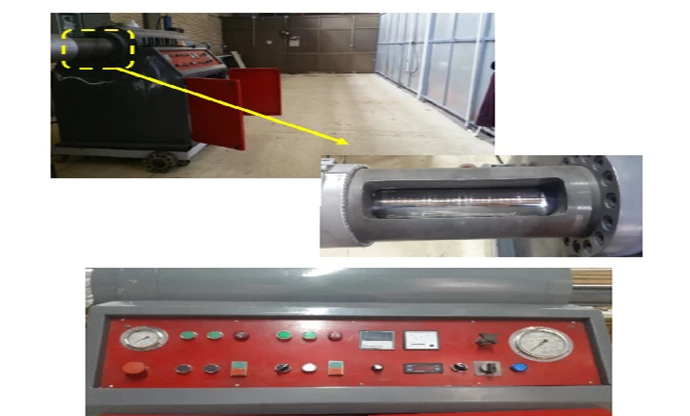
شكل زیر اکسترودر تولید رگ PTFE می باشد که محصول خروجی از آن یک تیوب فشرده از PTFE بوده و برای مرحله بعد قابل استفاده است.
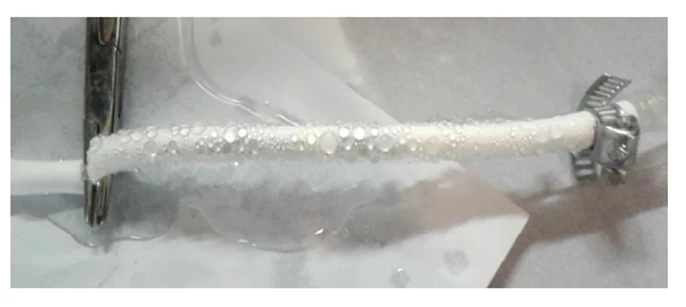
همچنین ارزیابی نمونهها توسط استاندارد مورد نظر انجام مي شود. برای مثال شکل 5 نیز بیانگر شرایط تست نمونهها از جهت مقاومت در برابر خروج مایعات خون از داخل دیوارهی رگ مصنوعی میباشد. همانطور که مشخص است مایعات مشابه خون در فشارهای بسیار بالاتر از محدوده فشار رگ ارزیابی شده است.